УВАЖАЕМЫЕ КЛИЕНТЫ! В СВЯЗИ С НЕСТАБИЛЬНЫМ КУРСОМ ВАЛЮТ, ЦЕНЫ МОГУТ ИЗМЕНЯТЬСЯ. ПРОСЬБА УТОЧНЯТЬ АКТУАЛЬНУЮ СТОИМОСТЬ У МЕНЕДЖЕРОВ.


Сначала решите, кто к кому поедет: деталь к станку или станок к детали. Мощность и обороты подбирают уже после этого.
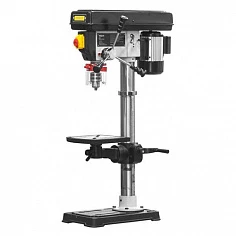
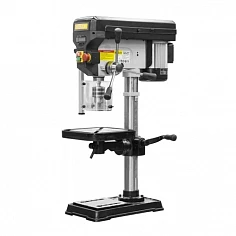
Настольный и напольный вертикально-сверлильный станок стоит на месте. У него чугунное основание, стол с пазами для крепления детали, а сверло опускают рычагом или маховиком. Он точный и жёсткий, на нём удобно сверлить партию одинаковых деталей. Магнитный станок нужен там, где деталь весит тонну и никуда не поедет: на монтаже металлоконструкций, ремонте мостовых кранов, сборке каркасов, на балке под потолком. Если работа есть и в цеху, и на выезде, лучше взять оба станка, чем мучить один на всех задачах.
В паспорте обычно два разных диаметра: для спирального сверла и для корончатой фрезы. Корончатая фреза похожа на стакан с зубьями по краю и вырезает только кольцо по контуру отверстия. Поэтому при той же мощности она берёт диаметр заметно больше. Магнитные станки работают в основном такими фрезами с хвостовиком Weldon, это стандартная задняя часть фрезы, которой она крепится в станке: фрезу ставят одним движением, а подпружиненный стержень в центре, выталкиватель, помогает точно наметить отверстие и выбивает вырезанную середину. Настольные станки чаще сверлят спиральными свёрлами, которые зажимают в кулачковом патроне или вставляют в конус Морзе, коническое гнездо шпинделя. Берите станок с запасом по диаметру: на пределе своих возможностей он изнашивается быстрее.
Сила магнита зависит от металла под подошвой. Уверенно станок держится примерно с десяти миллиметров толщины, на листе тоньше сила резко падает, и под станок подкладывают стальную пластину. Окалина, краска, ржавчина и неровности тоже ослабляют хватку, поэтому место под подошвой зачищают до ровного металла. При работе на вертикали и над головой станок обязательно страхуют цепью: если пропадёт питание, магнит отпустит сразу. Модели с контролем прижима и реверсом в таких условиях работают спокойнее.
Чем больше диаметр, тем ниже нужны обороты: на крупной фрезе высокая скорость сжигает режущие кромки. Если станок будет сверлить и мелкие, и крупные отверстия, ему нужна регулировка скорости, ступенчатая или электронная. Реверс и нарезание резьбы есть не у каждой модели, это проверяйте в карточке. Питание тоже уточните заранее. Часть станков работает от трёхфазной сети 380 В, как Stalex DP-25F/T, а магнитные обычно включаются в обычную розетку, за это их и ценят на объекте.
Напишите менеджеру толщину металла, нужный диаметр и где будете сверлить: в цеху или на конструкции. Подберём станок и оснастку к нему: корончатые фрезы под ваш диаметр, переходники на другой хвостовик, свёрла, бачок и концентрат охлаждающей жидкости. Гарантийный и послегарантийный ремонт станков выполняет сервисный центр Афалины.
У обычного станка есть стол, на котором закрепляют деталь. У магнитного стола нет, вместо него электромагнитная подошва, которой он держится за саму деталь. Магнитный станок легче, его переносят в руках и ставят на балку, раму или лист. Мелкую деталь на нём сверлить неудобно, её не к чему прижать, и для такой работы лучше настольный станок.
Чаще всего виноваты тонкий лист или неочищенное место под подошвой. Реже мешает кривая поверхность, например труба небольшого диаметра, где подошва касается металла узкой полоской. На алюминии, меди и большей части нержавейки магнит не держит вовсе, для них нужен другой способ крепления. Проверьте и питание: при просевшем напряжении подошва прижимается слабее.
Середина отверстия у корончатой фрезы выходит целым столбиком металла, его называют керном, и выталкиватель выбивает его после прохода. Хвостовик Weldon у таких фрез встречается чаще всего. Это цилиндр с плоскими срезами, в которые упираются стопорные винты станка, так что фреза держится без патрона. Если у станка другое гнездо, ставят переходник.
Да, магнитные станки для этого и делают, страховочная цепь или строп за конструкцию при этом обязательны. Охлаждающую жидкость на вертикали заменяют пастой или спреем, иначе она просто стечёт. И следите за керном: когда фреза выходит насквозь, он выпадает, поэтому под станком в этот момент стоять нельзя.
Для корончатых фрез нужна. Смазочно-охлаждающая жидкость, СОЖ, отводит тепло от режущих кромок, вымывает стружку и заметно продлевает жизнь фрезе. У большинства магнитных станков есть бачок, из которого она стекает к фрезе самотёком. Без неё можно сверлить разве что тонкий металл и неглубокие отверстия.
Напряжение указано в карточке каждого станка. Если в мастерской нет трёхфазной розетки, выбирайте модель на 220 В: станок на 380 В без такой сети не запустить.
Остаток показан в карточке товара и меняется ежедневно, поэтому перед оплатой его стоит подтвердить у менеджера. Заодно уточните комплектацию: набор корончатых фрез, тип хвостовика и бачок для охлаждающей жидкости у разных исполнений отличаются. По станкам, которых сейчас нет, срок назовут отдельно.