УВАЖАЕМЫЕ КЛИЕНТЫ! В СВЯЗИ С НЕСТАБИЛЬНЫМ КУРСОМ ВАЛЮТ, ЦЕНЫ МОГУТ ИЗМЕНЯТЬСЯ. ПРОСЬБА УТОЧНЯТЬ АКТУАЛЬНУЮ СТОИМОСТЬ У МЕНЕДЖЕРОВ.
Смотрят на ток аппарата, на металл контактной части и на сечение кабеля, к которому всё это крепится. Греется всегда самое слабое место цепи, и оно у неё одно.
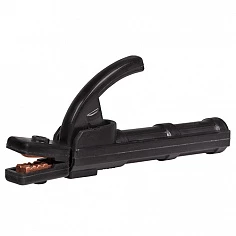
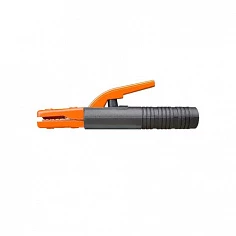
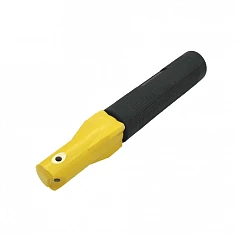
Число в названии означает не диаметр электрода, а ток, который деталь выдерживает долго. Ориентируйтесь на максимальный ток аппарата, а не на привычный режим. Держатель на 200 ампер при работе на 180 раскалится уже через пару электродов: ручка начнёт пахнуть, губки посинеют и обгорят. Держатель с запасом по току почти не тяжелее и так же удобен, зато не греется. Для бытового инвертора берут держатель на 200 или 300 ампер, в цех ставят Handy 600 A. С клеммой то же правило: зажим массы выбирают не слабее держателя, ведь через них идёт один и тот же ток.
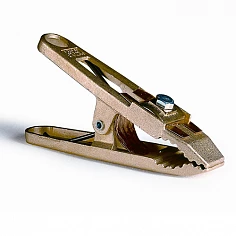
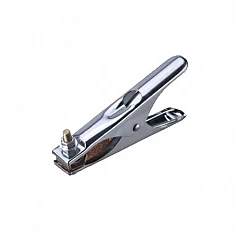
Латунь проводит ток заметно лучше стали. В месте контакта это главное: зажим меньше греется, напряжение меньше проседает, дуга горит ровнее. Стальной штампованный зажим дешевле, но нагревается сам, греет кабель и окисляется, а контакт с каждым разом становится хуже. В итоге массу приходится перецеплять по нескольку раз за смену. Латунную клемму видно по цвету и весу, а в названии это обычно указано прямо, как у GAMMA 600А. Проверьте и пружину. Слабая пружина плохо прижимает губки, ток идёт через маленькую точку, и контакт прогорает на первом же длинном шве.
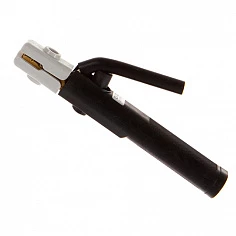
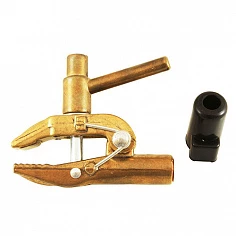
В рычажном держателе электрод зажимает пружина. Огарок меняют одной рукой, не снимая краги, поэтому на стройке чаще всего работают именно с ним. В винтовом держателе электрод фиксирует резьба. Он держит намертво и меньше греется на длинных швах, зато электрод в нём меняют дольше. Цанговый держатель компактный и позволяет повернуть электрод под разными углами, что выручает в тесных местах и при сварке над головой. У хорошего держателя на губках есть канавки под разные диаметры электродов, а сам электрод закрепляется и прямо, и под углом. Компактный держатель под бытовые токи есть у FoxWeld, это EHM-300A.
Пружинный зажим, его зовут крокодилом, цепляется за секунду и удобен, когда детали перекладывают каждые пять минут. Но его губки касаются металла узкой полоской, и на толстом прокате или крашеной поверхности такого контакта мало. Струбцину затягивают винтом, она прижимается плоскостью и держит большой ток гораздо надёжнее. Её ставят на сварочный стол, на неподвижную деталь и для длинных швов. Какой бы зажим вы ни выбрали, место под массу зачищают до блестящего металла от краски, ржавчины и окалины. Через грунт или ржавчину ток идёт отдельными точками, дуга горит неровно, а зажим обгорает. Струбцина в этом разделе есть, это SCREW 600A.
Держатель и клемма стоят на концах цепи, а как она себя ведёт, решает кабель. Сечение кабеля подбирают по току и длине. Тонкий кабель на большом токе греется целиком, напряжение падает, и регулятор приходится выкручивать выше, чем нужно для режима. Удлинять цепь дешёвым проводом нет смысла, потери съедят всю экономию. Про одну мелочь часто забывают: кабель на барабане или в бухте нельзя оставлять свёрнутым под нагрузкой, витки греют друг друга, и изоляция плавится. Проверяйте и то место, где наконечник кабеля зажат винтом в самой клемме. Подгоревший и окислившийся контакт под винтом ведёт себя так же, как плохая масса на детали.
Напишите менеджеру, на каком токе вы варите и какого сечения у вас кабели. Он подберёт электрододержатель и клемму заземления с запасом по току и подскажет, какой тип держателя удобнее для вашей работы. Если греется кабель или дуга горит неровно, менеджер поможет найти, где в цепи плохой контакт. Остаток по позиции показан в карточке товара и меняется ежедневно, поэтому перед оплатой его стоит подтвердить у менеджера. Ремонт и диагностику делает сервисный центр Афалины.
По максимальному току аппарата, а не по толщине электрода и не по обычному режиму. Если аппарат выдаёт 200 ампер, держатель на 200 будет работать на пределе: ручка нагреется, губки посинеют и обгорят. Возьмите ближайший держатель с запасом, удобство от этого почти не страдает, а нагрев уходит. Зажим массы берут не слабее держателя, потому что ток через них идёт один и тот же.
Латунь лучше проводит ток. В месте контакта сопротивление ниже, поэтому зажим меньше греется, напряжение меньше проседает, а дуга горит ровнее. Стальные штампованные зажимы дешевле, но нагреваются сами, греют кабель и быстро окисляются. Контакт с каждым разом хуже, и массу приходится перецеплять. Если варите постоянно, латунная клемма окупается.
Почти всегда виноват плохой контакт массы. Ток упирается в сопротивление там, где зажим касается детали через краску, ржавчину или окалину, или там, где ослаб винт на наконечнике кабеля. Дуга горит неровно, электрод прилипает, кабель и зажим заметно нагреваются. Зачистите место под массу до металла, подтяните наконечник и посмотрите на губки: обгоревшие губки уже не дают хорошего контакта.
Как можно ближе к месту сварки и на зачищенный металл. Чем длиннее путь тока по конструкции, тем больше потери и тем охотнее ток идёт в обход, через подшипники, петли и направляющие, которым это вредит. На неподвижной детали и на сварочном столе надёжнее держит струбцина, затянутая винтом, чем пружинный зажим.
Сечение подбирают по рабочему току и длине кабеля: чем больше ток и длиннее кабель, тем толще он должен быть. Тонкий провод на большом токе греется по всей длине и сажает напряжение, и ток на аппарате приходится завышать. Кабель, свёрнутый в бухту, под нагрузкой нагревает сам себя, поэтому перед долгой сваркой его разматывают.
Она прижимается к металлу большей площадью и держит надёжнее. Крокодил касается детали узкими губками, на толстом прокате или крашеной поверхности такого контакта не хватает, и зажим греется и подгорает. Струбцину затягивают винтом, она прилегает плоскостью, держит большой ток и не слетает. Зато пружинный зажим быстрее перецепить, когда детали часто меняются.
Посмотрите на губки. Канавки под электрод со временем разбиваются и обгорают, пружина слабеет, резьба разбалтывается. Если почистить губки от нагара, станет лучше, но ненадолго. Изношенный держатель проще заменить: при плохом прижиме искрит прямо в руке, ручка греется, а часть тока теряется ещё до дуги.
Остаток показан в карточке товара и меняется ежедневно, поэтому перед оплатой его стоит подтвердить у менеджера. Заодно уточните у него исполнение и ток. По позициям, которых сейчас нет, менеджер назовёт срок отдельно.