УВАЖАЕМЫЕ КЛИЕНТЫ! В СВЯЗИ С НЕСТАБИЛЬНЫМ КУРСОМ ВАЛЮТ, ЦЕНЫ МОГУТ ИЗМЕНЯТЬСЯ. ПРОСЬБА УТОЧНЯТЬ АКТУАЛЬНУЮ СТОИМОСТЬ У МЕНЕДЖЕРОВ.

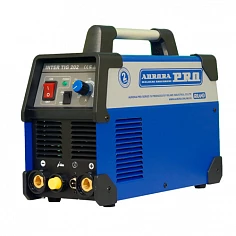


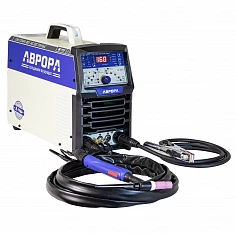


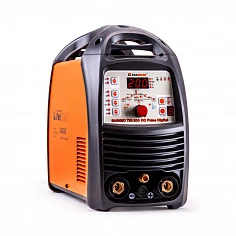
Начинают с металла, который вы варите. От него зависит род тока, потом запас по току, режимы дуги и оснастка, без которой не сварить ни одного шва.
Алюминий всегда покрыт оксидной плёнкой, и плавится она при температуре в несколько раз выше, чем сам металл. На постоянном токе плёнка остаётся целой: металл под дугой уже течёт, а сплавиться ему она не даёт. Переменный ток в одной из полуволн разбивает оксид прямо в сварочной ванне, лужице расплавленного металла под дугой. Это называют катодной очисткой, ради неё в аппарат и закладывают режим AC. Если вы варите только сталь, нержавейку, медь и титан, хватит аппарата постоянного тока. Для алюминия и его сплавов нужен режим AC/DC. Когда алюминий может появиться позже, лучше сразу взять AC/DC: добавить переменный ток в аппарат постоянного тока нельзя, у них разная силовая часть.
Максимальный ток определяет, какую толщину металла получится сварить. Для нержавейки грубый ориентир около 30 ампер на миллиметр. Алюминий быстро отводит тепло и требует больше, поэтому аппарат на 200 ампер на нём упирается примерно в 6 мм. Второе важное число в паспорте называется ПВ, продолжительность включения. Оно показывает, сколько минут из десяти аппарат держит заявленный ток и не перегревается. Летом в цеху реальный ПВ ниже паспортного, так что запас по току нужен и для непрерывной работы на средних режимах. Проверьте и питание. Однофазные аппараты чувствительны к падению напряжения на длинном удлинителе, а у генератора, от которого вы собираетесь варить, должен быть запас мощности.
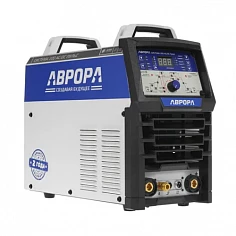
В импульсном режиме ток всё время меняется: короткий пик, потом спад. Ванна успевает подостыть, металл меньше ведёт, и тонкий лист не прожигается насквозь. Дугу поджигают двумя способами. Осциллятор, или HF-поджиг, работает без касания: вольфрам не трогает деталь, не пачкается, и старт получается точным даже на листе толщиной в миллиметр. При Lift TIG электродом касаются детали и сразу коротко его отводят. Так проще, но электрод время от времени приходится подтачивать. Пригодятся и мелкие настройки: продувка газом до и после шва, плавный подъём и спад тока, а на переменном токе баланс и частота, которыми регулируют ширину зоны очистки и жёсткость дуги. Полный набор режимов есть, например, у АВРОРА Система 200 AC/DC ПУЛЬС.
Сам аппарат составляет примерно половину комплекта. Понадобится горелка нужной длины с кабелем и газовым шлангом. Горелки с воздушным охлаждением хватает на средних токах и коротких швах, для длинных швов на токе около предельного берут горелку с жидкостным охлаждением. Дальше идут вольфрамовые электроды под ваш металл, цанги (зажимы для электрода) с корпусами и соплами того же диаметра, присадочные прутки под свариваемый сплав, баллон аргона и редуктор с расходомером. Пригодится педаль или кнопка, чтобы менять ток на ходу, а для алюминия газовая линза: она расширяет зону защиты газом, и электрод можно выпустить дальше. Маску берите с более сильным затемнением, чем для сварки электродом: дуга TIG слепит сильнее, чем кажется.
Напишите менеджеру, что вы варите и какой толщины: сталь, нержавейку или алюминий, корень на трубе или тонкий лист. По этим данным он подберёт аппарат с нужным током, горелку подходящей длины и охлаждения, вольфрам, цанги и сопла к ней, редуктор с расходомером на баллон и присадочный пруток под ваш сплав. Ремонт и диагностику сварочных аппаратов выполняет сервисный центр Афалины.
Электродом и тем, как подаётся присадка. При сварке аргоном (TIG) вольфрамовый электрод не плавится и только держит дугу, а пруток сварщик подаёт свободной рукой и сам задаёт темп. Брызг и шлака нет, поэтому шов часто можно не зачищать. Расплачиваться приходится скоростью: на длинных швах и толстом металле полуавтомат работает заметно быстрее.
Практически нет. На постоянном токе оксидная плёнка на алюминии не разрушается, и шов выходит рыхлым и грязным. Для алюминия берут аппараты с режимом AC.
В горелку вкручивают корпус цанги и надевают на него керамическое сопло. Внутрь вставляют цангу под диаметр электрода, затем сам вольфрам и стягивают всё задним колпачком. Диаметры цанги, корпуса и электрода должны совпадать, иначе цанга не зажмёт электрод и он перегреется. Электрод выпускают из сопла примерно на свой диаметр, на угловых швах чуть дальше. Керамику затягивают рукой, без ключа.
Для постоянного тока чаще берут лантанированные или церированные электроды, то есть с добавкой лантана или церия. Они ровно держат дугу на стали и нержавейке и уверенно зажигаются на малом токе. Для алюминия на переменном токе подходят универсальные марки и специальные электроды для AC. Точат электрод вдоль оси: риски от круга поперёк оси заставляют дугу гулять. Для малых токов заточку делают острее, для больших тупее, а на переменном токе кончик немного притупляют.
Расход выставляют по диаметру сопла и положению шва. Больше газа не значит лучше: слишком сильный поток подсасывает воздух, и шов темнеет. Поэтому на баллон ставят редуктор с расходомером или ротаметром, прибором, который показывает расход газа. По обычному манометру видно только давление. Полезна и продувка после того, как дуга погасла: газ защищает остывающий вольфрам и конец шва от окисления, иначе электрод чернеет уже через несколько швов.
ПВ расшифровывается как продолжительность включения: столько минут из десяти можно варить на заданном токе без перегрева. Если аппарат уходит в защиту, чаще всего дело в этом: варили на токе близко к пределу, а в цеху жарко или решётки вентиляции забиты пылью. Помогают запас по току, чистка радиатора и свободный доступ воздуха к корпусу. Если аппарат отключается без перегрузки, его стоит отдать на диагностику.
На тонком листе, на корневом проходе и в потолочном положении, где ванну надо удержать. Импульс снижает нагрев, и деталь меньше коробит. На толстом металле пользы от него меньше, там важнее ровный прогрев.
Остаток показан в карточке товара и меняется ежедневно, поэтому перед оплатой его стоит подтвердить у менеджера. Заодно уточните комплектацию: горелка, кабель массы и редуктор есть в комплекте не у всех моделей. По позициям, которых сейчас нет, менеджер назовёт срок отдельно.