УВАЖАЕМЫЕ КЛИЕНТЫ! В СВЯЗИ С НЕСТАБИЛЬНЫМ КУРСОМ ВАЛЮТ, ЦЕНЫ МОГУТ ИЗМЕНЯТЬСЯ. ПРОСЬБА УТОЧНЯТЬ АКТУАЛЬНУЮ СТОИМОСТЬ У МЕНЕДЖЕРОВ.

Сначала решите, какой пресс нужен: для ремонта в мастерской или листогибочный под заготовки определённой длины. Дальше выбор сводится к трём числам: усилию, длине рабочей зоны и ходу.
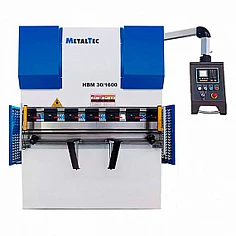
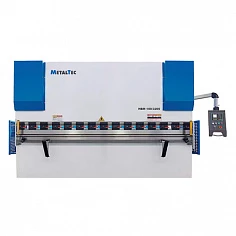
У листогибочных прессов маркировка читается просто. Первое число означает усилие в тоннах, второе длину стола и траверсы (подвижной верхней балки с пуансоном) в миллиметрах, то есть самый длинный гиб, который сделает пресс. Модель 100/3200 даёт 100 тонн на длине чуть больше трёх метров, а 125/2500 даёт больше усилия на более короткой заготовке. Эти числа связаны. Длинную тонкую деталь гнёт пресс с умеренным усилием, короткую толстую наоборот. Длину стола берут с запасом, если заготовки бывают разные. Усилие с запасом нужно всегда: работа на пределе быстро изнашивает гидравлику, а траверсу со временем ведёт.
Усилие зависит от четырёх величин: толщины металла, его прочности, ширины ручья матрицы (канавки, в которую вдавливают лист) и длины гиба. Ширину ручья берут в шесть-десять раз больше толщины листа, чаще в восемь. Чем шире ручей, тем меньше нужно тонн, но тем больше внутренний радиус гиба. Дальше усилие растёт вместе с длиной гиба: тот же лист, согнутый по длине три метра, требует втрое больше усилия, чем по метру. Нержавейке нужно примерно в полтора раза больше усилия, чем обычной конструкционной стали, алюминию заметно меньше.
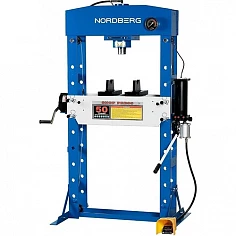
У листогиба смотрят на ход траверсы и открытую высоту, расстояние между столом и пуансоном. От них зависит, поместится ли уже согнутая деталь при следующем гибе. Короб с высокими бортами упирается в размеры, а не в усилие: заготовка просто не проходит между инструментом. Важна и глубина горловины, выреза в боковой стенке станины. Она показывает, насколько глубоко можно завести деталь внутрь. У прессов для мастерской вопросы те же, только звучат иначе: смотрят ход штока, просвет между стойками и можно ли переставить стол по высоте, чтобы не подкладывать проставки под разные детали.
Без инструмента пресс не работает. Гнёт пара из пуансона и матрицы, её подбирают под толщину, радиус и форму детали. Сегментированный пуансон, собранный из коротких частей, позволяет набрать нужную длину под конкретную заготовку. Не менее важны задние упоры: в них упирают лист, и они задают ширину полки и одинаковость деталей в партии. Число управляемых осей упора, то есть направлений, в которых он двигается автоматически, влияет на работу сильнее, чем лишние тонны. В названии модели в скобках указана система управления, E22 или TP10S. Системы различаются тем, как вводят задание: на простой угол и положение упора набирают числами, на графической рисуют сечение детали и получают готовый порядок гибов с расчётом усилия.
Листогиб ставят там, где делают корпуса, короба, кожухи, отбортовки, детали вентиляции и металлоконструкций. Всё, что раньше сваривали из полос, на нём проще согнуть из листа. Пресс для мастерской нужен в ремонте: подшипники, втулки, шкворни, правка валов и рычагов. Ошибаются при выборе обычно двумя способами. Считают усилие по толщине листа и забывают про длину гиба, и потом пресс не догибает угол на полноразмерной заготовке. Или заказывают пресс, не проверив питание и пол. Трёхфазная сеть, ровное основание без уклона и пол, который выдержит вес станка, нужны до доставки.
Для подбора листогиба опишите менеджеру деталь: марку и толщину металла, самую большую длину гиба, нужный внутренний радиус и высоту бортов. По этим данным рассчитают усилие и подберут пуансон и матрицу. Для пресса в мастерскую скажите, какие узлы придётся распрессовывать и какого они размера. Остаток показан в карточке товара и меняется ежедневно, перед оплатой его стоит подтвердить у менеджера. Запуск и настройку на месте, диагностику и ремонт прессов выполняет сервисный центр Афалины.
Тем, как пресс прикладывает силу. Обычный гидравлический пресс давит штоком в одну точку. На нём запрессовывают и выпрессовывают детали, правят, осаживают, гнут небольшие заготовки на оснастке. Листогибочный пресс давит по всей длине траверсы и вдавливает лист в матрицу, поэтому угол получается ровным по всей длине гиба. Привод у обоих гидравлический, но станина, ход и инструмент у них разные.
Первое число означает усилие пресса в тоннах, второе длину стола и траверсы в миллиметрах, то есть самый длинный гиб. Пресс 100/3200 рассчитан на 100 тонн и заготовку примерно до трёх метров, а 125/2500 даёт больше усилия на более короткой длине. Оба числа выбирают вместе: длина зависит от размера детали, усилие от толщины металла, который нужно согнуть на эту длину.
Его считают по толщине листа, марке стали, ширине ручья матрицы и длине гиба. Ручей обычно берут примерно в восемь раз шире толщины металла. Усилие растёт вместе с длиной гиба: тот же лист на трёх метрах требует втрое больше, чем на одном. Для нержавейки к расчёту по обычной стали добавляют примерно половину. Закладывайте запас от 20 до 30 процентов, потому что работа на пределе изнашивает пресс.
Пуансон и матрица под вашу деталь. Пуансон подбирают по радиусу и форме. Для коробов с высокими бортами нужен гусёк, изогнутый пуансон, чтобы готовая полка не упиралась в станину. Матрицу выбирают по ширине ручья, от неё зависят и нужное усилие, и внутренний радиус гиба. Сегментированный пуансон собирают на нужную длину, и короткая деталь не занимает всю траверсу.
Упор задаёт, насколько глубоко заходит лист, а значит, ширину полки и одинаковость деталей. Для обычной работы с листом хватает двух осей: глубины и высоты упора. Больше осей нужно для сложных деталей, когда упор приходится наклонять или ставить его половины на разную глубину. Для серийных деталей точный упор важнее запаса по усилию.
Трёхфазное питание с кабелем нужного сечения и защитой по паспорту, ровный бетонный пол без уклона, который выдержит вес станка. Листогибочные прессы тяжёлые, и если станину поведёт, пострадает точность гиба. Нужны подъезд и техника, чтобы разгрузить станок и поставить его на место. Перед станком оставьте свободное место на длину заготовки и место для оператора у педали.
После того как нагрузку сняли, металл немного разгибается обратно. Это называют пружинением, и оно тем сильнее, чем прочнее сталь и больше радиус гиба. Его компенсируют, перегибая деталь на несколько градусов или догибая её в конце хода. Если угол разный по длине детали, причина другая. На длинном гибе траверса немного прогибается, и это исправляют бомбированием, встречным выгибом стола. Бывает и так, что неверно подобрана ширина ручья матрицы.
Остаток каждой модели показан в карточке товара и меняется ежедневно, поэтому перед оплатой его стоит подтвердить у менеджера. По моделям, которых сейчас нет, срок назовут отдельно, когда станут понятны модель и комплект инструмента. Обслуживание, запуск и ремонт прессов выполняет сервисный центр Афалины.