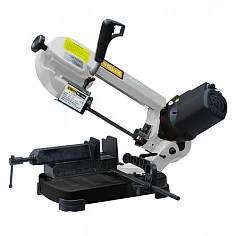
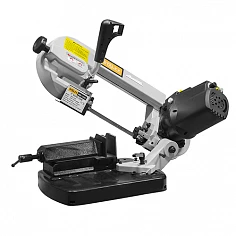
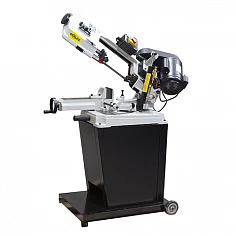
УВАЖАЕМЫЕ КЛИЕНТЫ! В СВЯЗИ С НЕСТАБИЛЬНЫМ КУРСОМ ВАЛЮТ, ЦЕНЫ МОГУТ ИЗМЕНЯТЬСЯ. ПРОСЬБА УТОЧНЯТЬ АКТУАЛЬНУЮ СТОИМОСТЬ У МЕНЕДЖЕРОВ.
Смотрят, что режете, как часто и из какой стали. Размер заготовки задаёт типоразмер станка, число резов за смену подсказывает, нужна ли автоматика, а от марки стали зависит полотно. Полотна сразу закладывайте в бюджет как расходник: для ленточной пилы они значат то же, что круги для отрезной машины.
У каждого станка есть предельный размер реза по кругу и по прямоугольнику. Считайте его по самой крупной заготовке из тех, что реально бывают в работе. Станок, взятый впритык, режет такую заготовку на пределе: полотно греется, и рез уводит в сторону. Например, BSM-170GV и BS-315GD рассчитаны на заготовки разного размера, точные цифры указаны в карточках. Форма тоже важна. Пачку тонкостенного профиля режут полотном с более мелким зубом, чем сплошной пруток того же размера.
Для редких резов хватает станка с ручным опусканием рамы, оператор всё равно стоит рядом. Если заготовки режут в размер каждый день, удобнее полуавтомат вроде Stalex CH-650. Он сам опускает раму с нужной подачей и поднимает её обратно, человеку остаётся зажать заготовку. Для серийной работы берут автомат с подачей прутка, например MetalTec BS 300 CA: он отрезает партию заготовок заданной длины без оператора. Каждый следующий уровень автоматики заметно дороже, поэтому его выбирают по числу резов в смену.
Если вы варите рамы и решётки, нужен станок с поворотной рамой. Без неё каждый косой рез придётся доводить вручную. Возможность реза под углом обычно видна в названии или в характеристиках модели, как у MetalTec BS 350 CH. При повороте рамы предельный размер заготовки уменьшается. Диапазон поворота смотрите в описании конкретного станка, потом его уже не добавишь.
Скорость ленты подбирают под металл. Нержавейку и легированную сталь режут медленнее и обязательно с СОЖ, иначе зубья затупятся за смену. Шаг зуба зависит от толщины стенки: на тонком профиле в резе должны одновременно работать несколько зубьев, иначе они выкрашиваются. Новое полотно сначала прирабатывают на пониженной подаче. Без приработки оно выходит из строя примерно вдвое раньше. Перед покупкой проверьте питание и вес. Колонным моделям нужна трёхфазная сеть, весят они сотни килограммов, так что разгрузку и место в цеху лучше продумать заранее.
Напишите менеджеру, какой профиль и какую сталь режете, сколько резов в смену, сколько места в цеху и какое там электропитание. По этим данным подберём размер станка и уровень автоматики, а к нему комплект полотен для ленточнопильных станков. Без запасного полотна станок может встать посреди заказа. Если резать нужно редко и мелкий профиль, ленточная пила будет лишней. Посмотрите отрезные станки и отрезные диски: они проще и быстрее окупаются.
Ленточная пила режет ровно и без нагрева кромки, почти не теряет металл в стружку и работает тише. Отрезной круг дешевле на старте, зато съедает больше металла и оставляет заусенец и цвета побежалости, следы перегрева, которые потом зачищают. При больших объёмах экономия на расходниках и зачистке быстро оправдывает пилу.
Предельный размер реза по кругу и по прямоугольнику указан в карточке каждой модели. Отдельно приводят цифры для прямого реза и для реза под углом. Сравнивайте их с самой крупной заготовкой и оставляйте запас: резка на пределе сокращает срок службы полотна.
В полуавтомате оператор зажимает заготовку и запускает цикл, а раму станок опускает и поднимает сам. Автомат ещё и подаёт пруток на заданную длину и режет партию без человека, останавливаясь по счётчику. Он оправдан, когда одинаковых заготовок десятки за смену и у оператора есть другая работа, пока станок режет.
Для конструкционной стали при небольших объёмах можно обойтись без неё. Для нержавеющей и легированной стали охлаждение обязательно, иначе перегретое полотно начинает уводить рез. СОЖ ещё и вымывает стружку из пропила, так что и на чёрном металле полотно с ней служит дольше. Есть ли у модели система охлаждения, указано в характеристиках.
Остаток показан в карточке товара и меняется ежедневно, поэтому перед оплатой его стоит подтвердить у менеджера. По моделям, которых сейчас нет, срок менеджер назовёт отдельно. Заодно согласуйте комплект полотен, чтобы получить их вместе со станком.
Срок службы зависит от металла, скорости ленты, охлаждения и того, как приработали новое полотно. Износ заметен по трём признакам: рез уводит в сторону, резать приходится дольше, появляются визг и вибрация.